
Affûtage manuel ou à la machine : quels critères pour choisir sans abîmer ses outils ?
Privilégiez l’affûtage manuel pour les retouches régulières, les déplacements et le contrôle du tranchant ; choisissez une machine guidée pour restaurer des biseaux endommagés ou traiter des séries. Les deux approches se complètent souvent : la motorisation retire rapidement la matière nécessaire, puis la pierre apporte une finition adaptée au travail demandé.
Le choix de la méthode d’affûtage dépend d’abord de votre équipement réel. Dans un atelier fictif de restauration de meubles, Camille entretient quatre ciseaux à bois, deux fers de rabot et quelques forets : acheter un appareil spécialisé pour chaque famille serait coûteux, tandis qu’une seule pierre ne résoudrait pas efficacement toutes les dégradations.
Identifier l’usure avant de choisir son matériel d’affûtage
Un outil qui coupe moins bien n’a pas nécessairement besoin d’une rectification importante. Résine, salissures et corrosion superficielle peuvent gêner son fonctionnement ; commencez donc par nettoyer la zone active, puis examinez-la sous une lumière rasante pour distinguer un simple émoussement d’une ébréchure ou d’une déformation.
Sur un ciseau, une ligne brillante à l’extrémité du biseau révèle généralement une arête arrondie. Sur un foret, une pénétration difficile peut également provenir d’une vitesse inadaptée, d’un mauvais bridage ou d’un matériau incompatible : le diagnostic doit précéder tout enlèvement de métal, faute de quoi vous raccourcissez inutilement un accessoire encore utilisable.
Camille constate ainsi que son rabot arrache les fibres malgré un fer récemment repris. Après vérification, le problème vient surtout du sens du fil et du réglage de la lumière : cet exemple rappelle qu’une meilleure coupe dépend aussi de la préparation et de l’utilisation, pas seulement du fil obtenu.
Comparer les méthodes selon les tâches de l’atelier
| Situation | Méthode à privilégier | Point de vigilance |
|---|---|---|
| Retouche d’un ciseau ou d’un fer de rabot | Pierre avec guide si nécessaire | Conserver la géométrie du biseau |
| Ébréchure importante sur un outil en acier | Rectification motorisée contrôlée | Limiter l’échauffement et la matière retirée |
| Série de forets hélicoïdaux compatibles | Affûteuse dédiée avec dispositif de positionnement | Respecter symétrie, angle et dépouille |
| Hache entretenue sur chantier | Lime adaptée et pierre portative | Fixer solidement la tête et préserver son profil |
| Denture carbure ou géométrie complexe | Affûtage spécialisé | Vérifier la réparabilité avant intervention |
La fréquence compte autant que le type de lame. Pour quelques retouches mensuelles, une solution simple reste généralement cohérente ; si plusieurs utilisateurs émoussent quotidiennement des outils identiques, les réglages reproductibles et le temps économisé peuvent justifier un investissement motorisé, à condition d’inclure les accessoires indispensables dans le calcul.
Le budget comprend aussi les abrasifs de remplacement, les dispositifs de maintien et l’entretien du matériel. Une machine peu chère mais dépourvue du guide nécessaire peut revenir plus cher qu’un ensemble manuel correctement choisi ; inversement, une succession de pierres spécialisées n’est pas forcément économique lorsqu’un poste dédié répond à une activité répétitive.
Ne confondez pas simplicité apparente et maîtrise immédiate. Tenir un angle à main levée demande de l’apprentissage, mais une motorisation rapide peut amplifier une erreur en quelques secondes ; dans les deux cas, un guide bien réglé facilite la régularité sans dispenser d’observer le résultat obtenu.
Enfin, définissez ce que signifie « suffisamment tranchant » pour votre usage : une hache de fendage n’exige pas la même finition qu’un fer destiné à araser du bois de bout. Le bon équipement est celui qui restaure la géométrie utile avec le moins de matière sacrifiée ; ce principe guide ensuite le travail à la main.
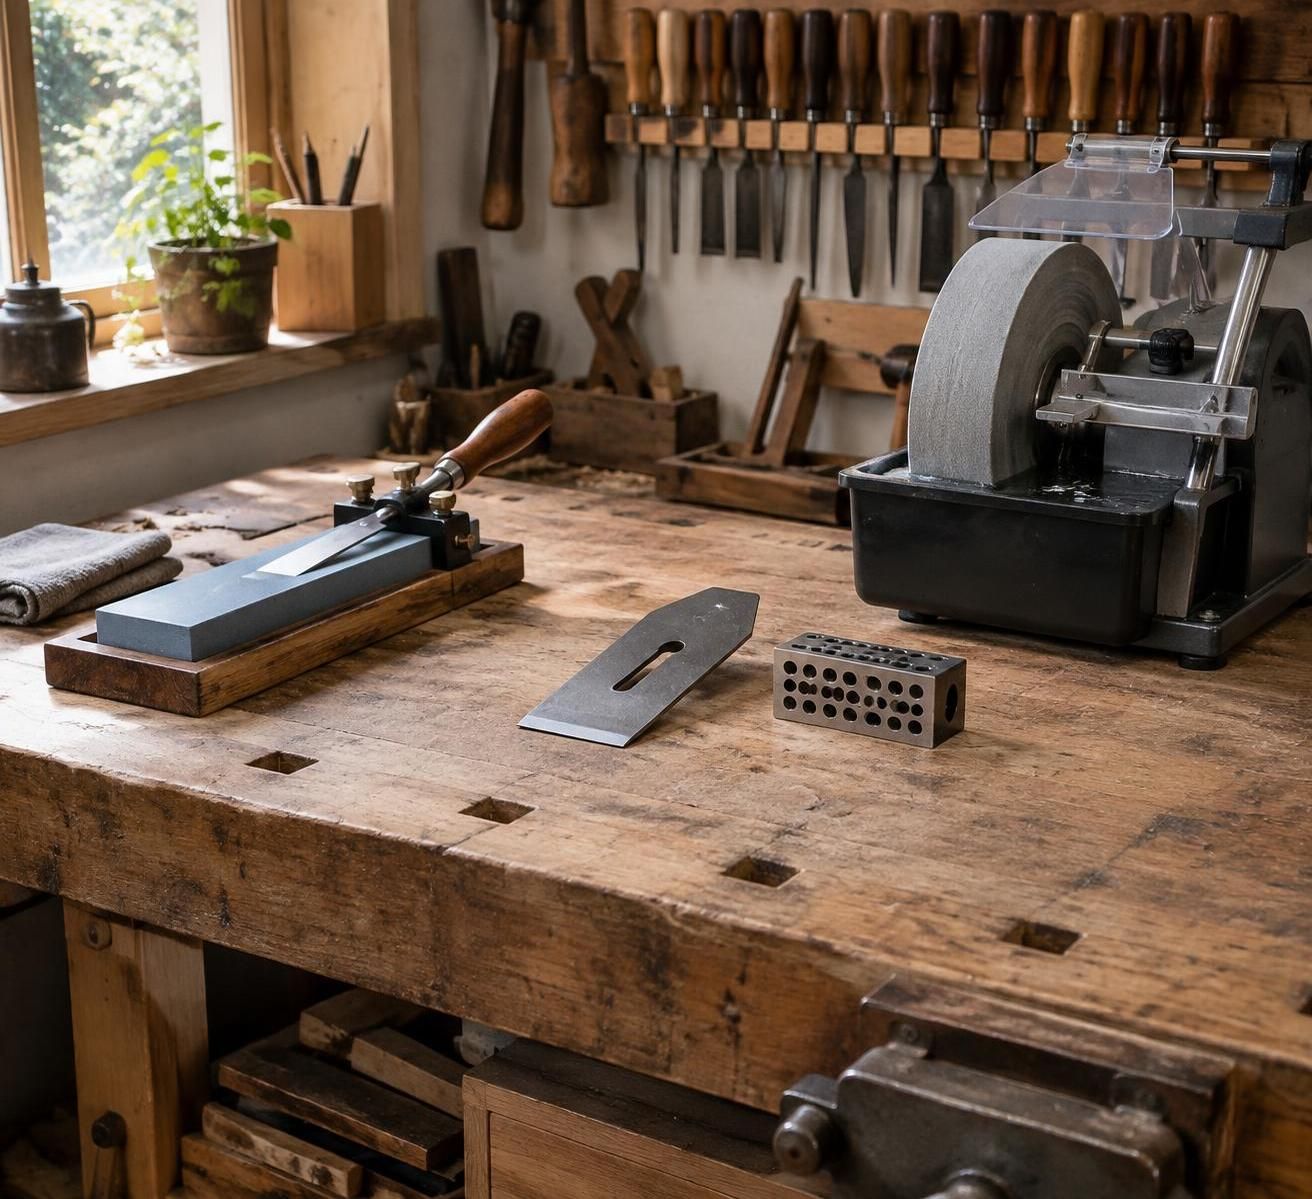
Comment réussir l’affûtage manuel avec une pierre à aiguiser ?
L’affûtage manuel convient particulièrement aux outils de coupe dont le biseau reste accessible : ciseaux, fers de rabot, couteaux d’atelier ou certaines lames de sculpture. Son principal avantage est la progressivité : chaque passage retire peu de matière, ce qui permet d’observer les traces et de corriger le geste avant de modifier excessivement le profil.
Pour Camille, cette approche devient une routine entre deux assemblages. Quelques mouvements sur une pierre à aiguiser adaptée évitent d’attendre que le ciseau exige une forte poussée ; l’entretien reste court parce qu’il intervient avant la dégradation profonde du fil, et non après plusieurs séances de travail difficiles.
Choisir l’abrasif et préparer une surface stable
Une pierre à eau, une pierre à huile ou une plaque diamantée ne s’utilisent pas exactement de la même manière. Respectez les indications du fabricant concernant le lubrifiant et le trempage : certaines références demandent une immersion préalable, tandis que d’autres s’emploient après une simple humidification ou selon un protocole différent.
La granulométrie doit correspondre au défaut rencontré. Un abrasif grossier sert à restaurer une forme, un intermédiaire efface ses rayures et un plus fin améliore la finition ; toutefois, les nombres affichés ne sont pas toujours directement comparables entre systèmes de classement, ce qui rend les préconisations de gamme particulièrement utiles.
Vérifiez aussi la planéité du support abrasif. Une pierre creusée peut arrondir involontairement certaines surfaces, notamment la planche d’un ciseau ; lorsqu’une remise à plat est nécessaire, utilisez une méthode compatible avec sa composition et nettoyez soigneusement les résidus avant de reprendre votre outil.
Affûter un ciseau à bois avec un guide : les étapes utiles
- Nettoyer la lame et examiner le biseau sous un éclairage rasant.
- Installer la pierre sur un support antidérapant et régler le guide selon la géométrie recherchée.
- Colorer légèrement le biseau au feutre pour visualiser la zone réellement abrasée.
- Effectuer des passages réguliers, sans pression excessive, jusqu’à atteindre l’arête sur toute sa largeur.
- Passer à une finition plus fine, retirer le morfil et tester sur une chute représentative.
Le feutre constitue un repère simple : si sa trace disparaît seulement au talon, vous ne travaillez pas encore l’extrémité coupante. À l’inverse, une abrasion limitée au bord peut correspondre à un microbiseau volontaire, mais ne doit pas résulter d’un réglage improvisé ; la zone de contact doit être comprise, pas simplement observée.
Sur un ciseau courant, un biseau principal autour de 25° constitue un exemple fréquent, avec parfois une finition légèrement plus relevée. Ce n’est pas une règle universelle : dureté de l’acier, largeur de lame et usage en bois tendre ou en travail plus exigeant peuvent conduire à conserver une autre géométrie.
Le morfil, cette fine bavure produite au bord, indique que l’abrasion a rejoint l’arête, mais ne représente pas un résultat final. Retirez-le avec des passages légers, en préservant la surface de référence ; un polissage appuyé sur un support souple peut arrondir le fil que vous venez justement de former.
Pour une hache, adaptez la démarche au profil existant, souvent convexe, et immobilisez la tête avant de travailler. Une lime appropriée peut reprendre un acier compatible, puis une pierre portative affine la surface ; chercher systématiquement un biseau plat très mince fragiliserait une géométrie destinée à supporter des chocs.
Testez enfin la coupe dans des conditions maîtrisées, jamais en faisant glisser un doigt le long du tranchant. La précision d’affûtage se mesure d’abord à la régularité du travail obtenu, et non à la seule brillance du métal ; lorsque les défauts deviennent trop importants, la rectification motorisée prend le relais.
Affûtage à la machine : gagner du temps sans surchauffer les tranchants
L’affûtage à la machine devient intéressant lorsqu’il faut reformer un biseau, effacer une ébréchure ou entretenir plusieurs pièces similaires. La puissance ne garantit pourtant ni la justesse ni la qualité : le résultat dépend de l’abrasif, du maintien, des réglages et de la manière dont vous contrôlez la température pendant l’opération.
Dans l’atelier de Camille, un ciseau tombé sur le sol présente une encoche visible. Plutôt que de passer longtemps sur une pierre fine, elle envisage une rectification contrôlée pour rétablir la ligne du tranchant, puis revient à une finition manuelle ; cette combinaison évite de demander à chaque équipement ce qu’il réalise le moins efficacement.
Touret, affûteuse à eau ou meuleuse : des usages différents
Un touret à sec retire rapidement la matière, mais peut chauffer fortement une arête mince. Une affûteuse à eau travaille généralement à faible vitesse avec un refroidissement prévu par conception ; elle facilite certains travaux guidés, sans supprimer la nécessité de vérifier l’angle, la compatibilité des supports et l’état de la meule.
Une meuleuse d’angle est moins adaptée à la finition précise de petits outils de menuiserie : sa vitesse et sa tenue à main levée rendent les corrections délicates. Elle peut avoir un rôle dans certains travaux de dégrossissage autorisés, mais ne remplace pas un poste stable et guidé lorsque la géométrie conditionne directement la qualité de coupe.
Avant l’achat, vérifiez également les capacités réelles du dispositif. Une machine destinée aux couteaux n’accepte pas automatiquement une hache ou un foret, et un accessoire présenté comme universel peut nécessiter plusieurs guides supplémentaires ; la compatibilité doit porter sur la forme, les dimensions et le matériau de l’outil.
Choisir une meule selon le métal de l’outil
Pour de nombreux aciers d’outillage et aciers rapides HSS, les abrasifs à base d’oxyde d’aluminium conviennent lorsqu’ils sont correctement sélectionnés. Le CBN constitue aussi une solution adaptée à certains aciers trempés et HSS ; son utilisation exige néanmoins une machine, une vitesse et un montage compatibles avec la référence retenue.
Le diamant est particulièrement pertinent pour le carbure. Il ne faut pas en déduire qu’une meule diamantée constitue le meilleur choix pour tous les aciers : lors du meulage motorisé de matériaux ferreux, les interactions à température élevée peuvent accélérer son usure, contrairement à certains usages manuels à faible échauffement.
La vitesse admissible dépend de la meule elle-même et de son diamètre, pas seulement du matériau à reprendre. Un nombre de tours copié dans un tableau général ne suffit donc pas : consultez le marquage, la notice et les restrictions d’emploi, notamment l’interdiction éventuelle de travailler sur les faces latérales.
Limiter l’échauffement pendant la rectification motorisée
Travaillez par contacts légers et brefs, en déplaçant régulièrement la zone d’appui. Sur un acier au carbone trempé, une coloration de revenu au bord peut signaler une altération locale ; attendez encore moins pour interrompre une passe, car une extrémité très fine peut déjà avoir surchauffé avant qu’un changement de teinte soit évident.
Le refroidissement doit suivre les recommandations propres au couple outil-machine. Sur certains aciers, des interruptions fréquentes avec refroidissement approprié sont utiles ; pour le carbure, les chocs thermiques peuvent provoquer des fissures, et aucun liquide ne doit être ajouté à une installation électrique ou abrasive non conçue pour cet usage.
Arrêtez régulièrement le travail pour contrôler le profil, plutôt que de prolonger une passe jusqu’à obtenir une surface brillante. La motorisation est efficace lorsqu’elle accélère une correction maîtrisée, pas lorsqu’elle impose son rythme à l’opérateur ; cette exigence devient particulièrement visible avec la géométrie des forets.
Comment affûter les forets et les outils aux géométries particulières ?
Les forets illustrent les limites d’un raisonnement fondé uniquement sur le tranchant visible. Pour couper correctement, un modèle hélicoïdal doit conserver deux lèvres cohérentes, une pointe centrée et une dépouille adaptée ; une arête apparemment vive peut rester inefficace si la surface située derrière elle frotte contre le matériau.
Camille rencontre ce problème avec un foret HSS qui produit un trou trop large dans une pièce d’acier. Une inspection révèle des lèvres inégales après une reprise à main levée : prolonger le perçage ne corrigerait rien et risquerait d’endommager la pièce, alors qu’un contrôle au calibre permet de cibler la véritable cause.
Forets HSS : respecter l’angle de pointe et la symétrie
L’angle de pointe de 118° est courant sur les forets polyvalents, tandis que des géométries de 135°, parfois avec pointe amincie, sont utilisées pour certaines applications. Ces valeurs ne constituent pas des recettes universelles : le matériau percé, la nuance de l’accessoire et les recommandations du fabricant restent déterminants.
Un angle plus ouvert ne transforme pas un foret ordinaire en solution pour acier trempé. De même, le perçage du titane demande une combinaison adaptée de nuance, de géométrie, de lubrification et de paramètres de coupe ; modifier arbitrairement la pointe ne suffit pas à maîtriser les contraintes de cette opération.
À la main sur un touret, reproduire simultanément l’angle, la dépouille et l’équilibre demande une pratique réelle. Un guide compatible réduit les variables, mais son réglage doit être compris : l’objectif n’est pas seulement d’obtenir deux surfaces semblables, mais deux lèvres capables de travailler ensemble, avec un dégagement suffisant derrière leur bord.
Affûteuse de forets : vérifier les capacités avant l’achat
Une affûteuse dédiée peut faciliter la répétabilité lorsqu’elle positionne correctement l’hélice et contrôle la formation des faces. Vérifiez sa plage de diamètres, les angles disponibles et les géométries acceptées ; les forets étagés, les modèles à pointe de centrage pour le bois ou certaines pointes amincies nécessitent d’autres dispositifs.
Le temps annoncé dans une démonstration commerciale ne comprend pas toujours le tri, le nettoyage, le positionnement et le contrôle final. Pour évaluer l’intérêt économique, chronométrez plutôt un cycle complet sur votre propre lot : un système rapide sur un modèle standard peut devenir peu pratique face à des références très variées.
Après intervention, utilisez un calibre adapté, puis réalisez un essai sur une chute solidement bridée. Observez l’effort, la stabilité, les copeaux et la dimension obtenue ; une irrégularité peut également provenir du faux-rond du mandrin ou du montage, d’où l’intérêt de ne pas attribuer automatiquement chaque défaut à la pointe.
Carbure, béton, sécateurs et dentures : connaître les limites
Les forets à maçonnerie possèdent généralement une plaquette en carbure dont le profil doit rester compatible avec leur mode de fonctionnement. Une reprise peut être possible avec un abrasif et un dispositif adaptés, mais l’état de la plaquette, son épaisseur restante et l’intégrité de la brasure comptent davantage qu’un nombre fixe de réaffûtages.
Pour un sécateur à coupe franche, travaillez le biseau prévu par le fabricant sans transformer la face opposée en second biseau. Sur des ciseaux, l’interaction des deux lames et leur réglage participent aussi à la coupe ; un passage dans un affûteur générique peut modifier les surfaces fonctionnelles plutôt que les restaurer.
Les lames de scie à dents carbure, les outils de sculpture très profilés et certaines fraises gagnent à être confiés à un spécialiste. Reconnaître une géométrie qui dépasse son équipement protège davantage l’outil qu’une correction improvisée ; le même discernement doit guider les contrôles de sécurité et la décision de remplacement.
Sécurité d’affûtage et entretien des outils artisanaux : les bons réflexes durables
La sécurité d’affûtage commence avant le premier contact avec l’abrasif. Installez le poste sur une base stable, éclairez la zone sans éblouissement et dégagez l’environnement ; les étincelles ne doivent rencontrer ni solvants, ni chiffons gras, ni accumulation de poussières de bois, particulièrement dans un atelier où les activités se succèdent.
Camille sépare ainsi son espace de rectification de son établi de finition. Ce changement paraît modeste, mais évite de poser un outil chaud près de produits inflammables et empêche les particules métalliques de contaminer une surface destinée au vernissage ; l’organisation du lieu complète directement les protections individuelles.
Se protéger et vérifier la machine avant chaque utilisation
Portez une protection oculaire adaptée aux projections, avec protection faciale complémentaire lorsque l’analyse du risque et la notice le demandent. Attachez les cheveux, retirez bijoux et vêtements flottants ; ne portez pas de gants susceptibles d’être entraînés près d’un organe rotatif, même s’ils protègent contre les coupures lors d’une manutention à l’arrêt.
Contrôlez l’état de la meule, son montage, les carters et le réglage du support conformément au fabricant. Toute intervention de maintenance ou de réglage nécessitant l’accès à une zone dangereuse se réalise machine isolée de son alimentation ; un élément fissuré, un bruit inhabituel ou une vibration nouvelle impose l’arrêt, pas un essai supplémentaire.
La gestion des poussières mérite la même attention. Certains matériaux, revêtements et abrasifs demandent des mesures particulières ; n’improvisez pas une aspiration d’étincelles avec un aspirateur domestique ou un réseau chargé de poussières combustibles, et choisissez une solution prévue pour les risques réellement présents au poste.
Prolonger la durée de vie des outils après l’affûtage
La durée de vie des outils dépend autant de leur utilisation que de leur remise en état. Pour le perçage, la vitesse de rotation se choisit notamment selon le diamètre, le matériau et la vitesse de coupe recommandée : une valeur unique pour « l’acier » ou « le bois » ne constitue pas un réglage suffisamment précis.
Après usage, retirez les résidus avec une méthode qui n’endommage ni les arêtes ni les revêtements. Protégez les surfaces sensibles contre la corrosion et rangez les accessoires séparément, dans un endroit sec ; un étui qui retient l’humidité peut annuler le bénéfice d’un rangement pourtant soigneusement compartimenté.
Conservez également les pierres propres et planes, puis entretenez les équipements motorisés selon leur notice. Une surface abrasive encrassée coupe moins efficacement et encourage à pousser davantage ; en maintenant le matériel en bon état, vous réduisez à la fois les efforts inutiles, les risques d’échauffement et les écarts de résultat.
Réaffûter, faire réparer ou remplacer : décider sur l’état réel
Une fissure, une brasure endommagée ou une déformation importante ne se corrigent pas par une simple retouche. Ne cherchez pas à redresser un foret trempé au marteau : une fragilisation peut provoquer sa rupture en service ; faites examiner l’accessoire ou retirez-le de l’usage lorsque son intégrité n’est plus assurée.
Il n’existe pas de seuil universel imposant le remplacement après cinq reprises ou sous une longueur identique pour tous les diamètres. La décision dépend de la géométrie restante, du serrage possible, de l’usure et du coût d’une restauration fiable ; un suivi simple des interventions aide à repérer les pièces qui demandent anormalement souvent une correction.
Pour l’entretien des outils artisanaux, notez enfin les causes d’usure récurrentes : choc au rangement, mauvais réglage, contact avec une inclusion ou effort excessif. Le meilleur gain durable vient souvent du défaut évité plutôt que de la matière retirée ; les pièces irréparables rejoignent ensuite une filière de collecte des métaux adaptée aux consignes locales.
Faut-il choisir une pierre ou une affûteuse électrique pour débuter ?
Pour quelques ciseaux à bois et fers de rabot, une pierre adaptée, un support stable et un guide constituent une base pratique. Une machine devient intéressante pour les réparations importantes ou les séries, à condition de disposer des accessoires compatibles et de maîtriser les réglages.
Peut-on associer affûtage manuel et affûtage à la machine ?
Oui. Une rectification motorisée peut restaurer rapidement un biseau endommagé, puis une finition à la pierre permet de retirer les rayures et le morfil. Il faut conserver une géométrie cohérente entre les deux étapes et éviter toute surchauffe.
Une meule diamantée convient-elle à tous les outils ?
Non. Le diamant convient notamment au carbure et à certains travaux manuels, mais il ne constitue pas un choix universel pour le meulage motorisé des aciers. L’oxyde d’aluminium ou le CBN peuvent être plus appropriés selon le métal, la machine et les recommandations du fabricant.
Comment savoir si un outil doit être remplacé plutôt que réaffûté ?
Une fissure, une plaquette mal fixée, une déformation importante ou une géométrie devenue incompatible avec un usage sûr justifient un retrait ou une expertise. Le nombre de reprises ne suffit pas à décider : l’intégrité et les dimensions fonctionnelles restantes sont prioritaires.